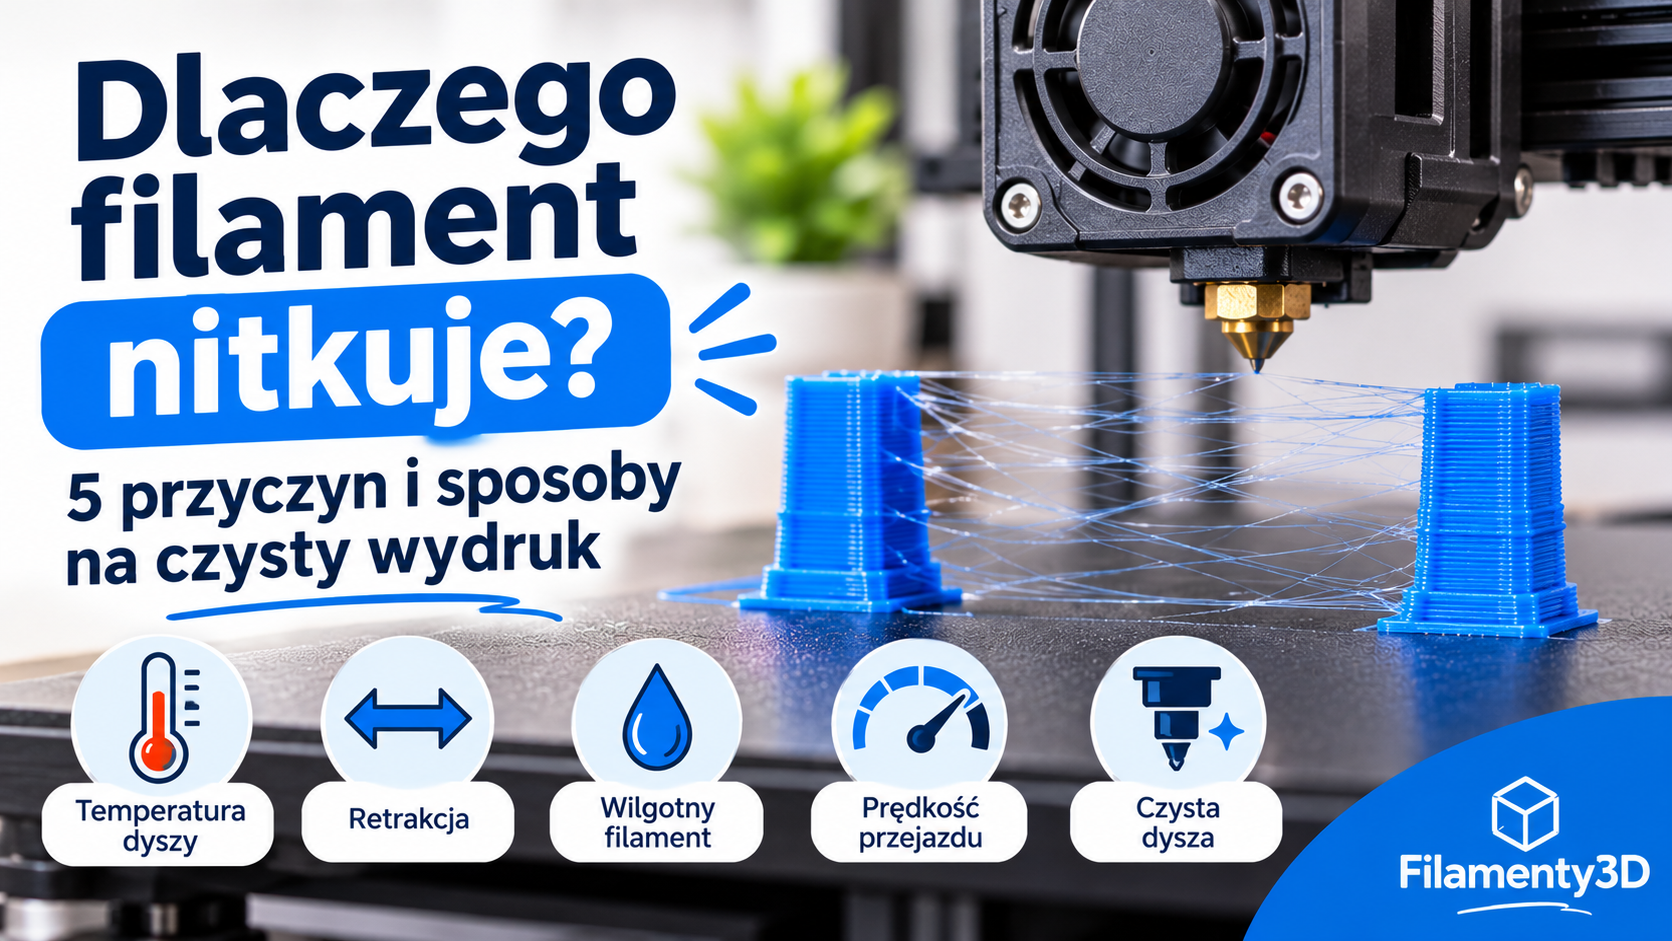
Na wydruku pojawiają się cienkie nitki plastiku, które przypominają pajęczynę? To nitkowanie filamentu, czyli jeden z najczęstszych problemów podczas drukowania 3D w technologii FDM. Na szczęście w większości przypadków można je ograniczyć bez wymiany drukarki czy dyszy.
Dlaczego filament nitkuje, nawet gdy model drukuje się poprawnie? Najczęściej odpowiadają za to zbyt wysoka temperatura dyszy, nieprawidłowa retrakcja, wilgotny materiał lub ustawienia ruchów jałowych. W tym poradniku wyjaśniamy, jak rozpoznać przyczynę problemu i krok po kroku uzyskać czystsze wydruki z PLA, PETG i innych filamentów.
🔎 Czym jest nitkowanie filamentu?
Nitkowanie, określane w języku angielskim jako stringing, polega na pozostawianiu cienkich włókien stopionego tworzywa pomiędzy elementami drukowanego modelu. Powstają one wtedy, gdy z dyszy wypływa niewielka ilość materiału podczas przemieszczania głowicy między kolejnymi obszarami wydruku.
Podczas takiego przejazdu drukarka nie powinna nakładać filamentu. Jeżeli jednak tworzywo nadal wycieka z dyszy, może rozciągać się w cienkie nitki, które pozostają na gotowym modelu.
Nitkowanie najłatwiej zauważyć:
- między dwiema wieżami lub oddzielnymi elementami modelu,
- w otworach i zagłębieniach,
- między cienkimi ściankami i wystającymi detalami,
- na modelach z wieloma oddzielnymi fragmentami,
- na wydrukach z PETG, który w niektórych warunkach jest szczególnie podatny na wyciekanie z dyszy.
Niewielkie nitki nie zawsze oznaczają poważną usterkę. Jeżeli jednak występują na każdym wydruku, warto sprawdzić parametry drukowania oraz stan filamentu.
1. 🌡️ Zbyt wysoka temperatura dyszy
Jedną z najczęstszych przyczyn nitkowania jest zbyt wysoka temperatura drukowania. Gdy filament jest nadmiernie rozgrzany, staje się bardziej płynny i może łatwiej wypływać z dyszy podczas ruchów jałowych.
W rezultacie nawet prawidłowo ustawiona retrakcja może nie wystarczyć do całkowitego ograniczenia wyciekania materiału.
Jak zmniejszyć nitkowanie przez zmianę temperatury?
- Sprawdź zakres temperatur zalecany przez producenta filamentu.
- Jeśli drukujesz w górnej części tego zakresu, obniż temperaturę dyszy o około 5°C.
- Wydrukuj model testowy i oceń ilość powstałych nitek.
- Jeśli problem nadal występuje, możesz wykonać kolejny test z temperaturą niższą o 5°C.
- Wybierz ustawienie, które ogranicza nitkowanie, ale nadal zapewnia prawidłowe łączenie warstw i stabilne wytłaczanie.
2. ↔️ Nieprawidłowa retrakcja filamentu
Retrakcja to mechanizm polegający na cofnięciu filamentu przed ruchem głowicy, podczas którego materiał nie powinien być wytłaczany. Jej zadaniem jest ograniczenie ciśnienia i ilości tworzywa wypływającego z dyszy podczas przejazdu do kolejnego miejsca.
Jeżeli retrakcja jest wyłączona lub nie została prawidłowo dostosowana do drukarki i materiału, filament może wyciekać z dyszy, pozostawiając nitki na wydruku.
Jakie parametry retrakcji warto sprawdzić?
- Długość retrakcji – określa, jak daleko filament jest cofany. Zbyt mała wartość może nie ograniczać wyciekania, ale zbyt duża może powodować problemy z ponownym podawaniem materiału.
- Prędkość retrakcji – określa szybkość cofania filamentu. Nieprawidłowa wartość może pogorszyć działanie retrakcji lub obciążać ekstruder.
- Retrakcja podczas ruchów jałowych – sprawdź, czy slicer uruchamia retrakcję w odpowiednich sytuacjach.
- Minimalna odległość ruchu jałowego – określa, przy jakiej długości przejazdu retrakcja zostanie wykonana.
- Czyszczenie dyszy podczas retrakcji – jeśli slicer oferuje taką funkcję, może pomóc ograniczyć pozostałości materiału.
Direct Drive czy Bowden – czy to ma znaczenie?
Tak. W drukarkach z ekstruderem typu Direct Drive mechanizm podawania filamentu znajduje się blisko hotendu. W konstrukcjach Bowden materiał jest podawany przez dłuższą rurkę PTFE.
Z tego względu drukarki Bowden często wymagają innych ustawień długości retrakcji niż konstrukcje Direct Drive. Nie istnieje jednak jedna wartość odpowiednia dla wszystkich urządzeń.
3. 💧 Wilgotny filament – częsta przyczyna nitkowania
Filamenty do drukarek 3D mogą pochłaniać wilgoć z powietrza. W przypadku materiału, który nasiąknął wodą, proces drukowania może przebiegać mniej stabilnie, ponieważ wilgoć pod wpływem temperatury powoduje zaburzenia wytłaczania.
Skutkiem może być nie tylko nitkowanie, ale również chropowata powierzchnia, pęcherzyki, nierównomierne wytłaczanie i charakterystyczne trzaski dochodzące z okolicy dyszy.
Jak rozpoznać wilgotny filament?
- Podczas drukowania słychać trzaski lub syczenie.
- Na powierzchni modelu pojawiają się pęcherzyki albo nieregularności.
- Filament nitkuje mimo prawidłowo ustawionej temperatury i retrakcji.
- Problem nasilił się po dłuższym przechowywaniu otwartej szpuli.
- Jakość wydruku pogorszyła się mimo używania tego samego profilu.
Samo nitkowanie nie jest jednak jednoznacznym dowodem na zawilgocenie. Podobne objawy mogą wynikać z ustawień slicera lub temperatury, dlatego warto przeprowadzić diagnostykę zamiast od razu zmieniać wszystkie parametry.
Jak prawidłowo wysuszyć filament?
Jeżeli podejrzewasz wilgoć, użyj suszarki przeznaczonej do filamentów lub innego urządzenia dopuszczonego przez producenta materiału. Temperatura i czas suszenia zależą od rodzaju tworzywa oraz zaleceń producenta.
Nie stosuj jednej temperatury suszenia do wszystkich materiałów. Zbyt wysoka temperatura może zdeformować szpulę lub uszkodzić filament.
Po wysuszeniu przechowuj szpulę w szczelnym pojemniku z odpowiednim środkiem pochłaniającym wilgoć. Samo przechowywanie w suchym pojemniku nie zawsze wystarczy, jeśli materiał wcześniej mocno zawilgotniał.
4. 🐌 Zbyt wolne ruchy jałowe głowicy
Ruch jałowy to przejazd głowicy z jednego miejsca do drugiego bez celowego drukowania. Im dłużej dysza przemieszcza się nad pustą przestrzenią, tym więcej czasu ma stopiony materiał na wypłynięcie.
Dlatego zbyt wolne przejazdy mogą zwiększać widoczność nitek, szczególnie jeśli temperatura jest wysoka, a filament ma tendencję do wyciekania.
Co możesz zmienić?
- Sprawdź prędkość ruchów jałowych w slicerze.
- Jeżeli drukarka pozwala na szybsze przejazdy, przetestuj nieco wyższą wartość.
- Sprawdź opcję omijania obrysów, która może ograniczyć przejazdy przez widoczne powierzchnie.
- Oceń, czy ustawienia ruchów jałowych są zgodne z możliwościami mechanicznymi drukarki.
Nie zwiększaj prędkości bez ograniczeń. Zbyt gwałtowne ruchy mogą prowadzić do drgań, pogorszenia jakości powierzchni lub problemów z pozycjonowaniem. Najlepiej testować niewielkie zmiany i oceniać ich wpływ na wydruk.
5. 🧹 Brudna dysza lub pozostałości filamentu
Nitki mogą pojawiać się również wtedy, gdy na zewnętrznej powierzchni dyszy pozostają resztki stopionego tworzywa. Materiał może przywierać do dyszy, a następnie przenosić się na wydruk podczas kolejnych ruchów głowicy.
Zdarza się to szczególnie po dłuższym drukowaniu materiałami, które łatwo pozostawiają osad na dyszy, lub po zmianie filamentu bez dokładnego oczyszczenia hotendu.
Jak sprawdzić dyszę?
- Zatrzymaj drukowanie i poczekaj, aż urządzenie będzie bezpieczne do obsługi.
- Sprawdź, czy wokół dyszy nie ma przypalonego plastiku lub nagromadzonych resztek filamentu.
- W razie potrzeby oczyść dyszę zgodnie z instrukcją producenta drukarki.
- Jeżeli nitkowanie pojawiło się nagle i towarzyszy mu niestabilne wytłaczanie, sprawdź również stan hotendu.
6. 🧵 Dlaczego PETG nitkuje częściej niż PLA?
PETG jest ceniony za dobrą odporność mechaniczną, wytrzymałość i szerokie zastosowanie w funkcjonalnych wydrukach. Jednocześnie w niektórych warunkach może być bardziej podatny na wyciekanie z dyszy i tworzenie nitek niż PLA.
Nie oznacza to, że każdy filament PETG będzie nitkował. Duże znaczenie mają konkretna receptura materiału, wilgotność szpuli, temperatura drukowania, ustawienia retrakcji i konstrukcja drukarki.
Jak ograniczyć nitkowanie PETG?
- Sprawdź zalecaną temperaturę dyszy dla konkretnego filamentu.
- Jeśli temperatura jest zbyt wysoka, wykonaj test z obniżeniem jej o około 5°C.
- Sprawdź wilgotność materiału i w razie potrzeby wysusz go zgodnie z instrukcją producenta.
- Dostosuj retrakcję do drukarki i materiału.
- Sprawdź czystość dyszy i ustawienia ruchów jałowych.
Podobne zasady dotyczą innych materiałów. TPU i nylon również mogą wymagać szczególnej uwagi w zakresie wilgotności i retrakcji. Zawsze zaczynaj od zaleceń producenta konkretnej szpuli.
7. ⚙️ Jak ustawić drukarkę, żeby filament nie nitkował?
Nie ma jednego uniwersalnego profilu, który wyeliminuje nitkowanie we wszystkich drukarkach i filamentach. Najlepszym rozwiązaniem jest uporządkowana diagnostyka i testowanie pojedynczych ustawień.
| Objaw | Możliwa przyczyna | Co sprawdzić? |
|---|---|---|
| Cienkie nitki między elementami | Za wysoka temperatura lub nieprawidłowa retrakcja | Temperaturę dyszy i parametry retrakcji. |
| Nitkowanie oraz trzaski z dyszy | Możliwie wilgotny filament | Stan materiału i sposób jego przechowywania. |
| Nitki mimo poprawnych ustawień | Wilgoć, osad na dyszy lub nieoptymalne przejazdy | Filament, dyszę i ruchy jałowe. |
| Po retrakcji pojawiają się przerwy w ekstrudowaniu | Zbyt agresywna retrakcja lub problem z podawaniem | Długość i prędkość retrakcji. |
| Nitki i nierówna powierzchnia modelu | Wilgoć, niestabilne wytłaczanie lub zbyt wysoka temperatura | Filament, temperaturę i stan hotendu. |
Test temperatury i retrakcji – praktyczna metoda
- Wybierz niewielki model testowy z dwiema wieżami lub innymi oddzielnymi elementami.
- Użyj zalecanego profilu dla konkretnego filamentu.
- Najpierw sprawdź temperaturę dyszy, obniżając ją stopniowo, jeśli mieści się to w zalecanym zakresie.
- Następnie wykonaj test retrakcji, zmieniając jeden parametr naraz.
- Porównaj ilość nitek, jakość powierzchni i ciągłość wytłaczania.
- Zapisz najlepsze ustawienia w profilu materiału, aby wykorzystać je przy kolejnych wydrukach.
8. ✂️ Jak usunąć nitki z gotowego wydruku 3D?
Jeśli model jest już wydrukowany, a na jego powierzchni pozostały cienkie nitki, nie zawsze trzeba drukować go ponownie. Wiele drobnych włókien można usunąć podczas wykańczania modelu.
- Pęseta: przydatna do usuwania pojedynczych nitek i włókien z trudno dostępnych miejsc.
- Cążki modelarskie: pomagają usunąć grubsze pozostałości bez odrywania większych fragmentów modelu.
- Delikatne wykończenie: w zależności od materiału można zastosować ostrożne oczyszczanie lub lekkie szlifowanie.
- Ciepłe powietrze: może stopić bardzo cienkie włókna, ale wymaga dużej ostrożności, ponieważ łatwo zdeformować powierzchnię wydruku.
Warto pamiętać, że usuwanie nitek jest tylko sposobem na poprawienie wyglądu gotowego modelu. Jeśli problem powtarza się regularnie, skuteczniejsze będzie znalezienie jego przyczyny i poprawienie ustawień drukowania.
❓ Najczęściej zadawane pytania o nitkowanie filamentu
Dlaczego filament nitkuje mimo prawidłowej retrakcji?
Przyczyną może być zbyt wysoka temperatura dyszy, wilgotny filament, pozostałości tworzywa na dyszy lub nieoptymalne ruchy jałowe. Sprawdź te elementy, zanim zaczniesz zwiększać długość retrakcji.
Dlaczego PLA nitkuje podczas drukowania?
PLA może nitkować, jeśli temperatura dyszy jest zbyt wysoka, retrakcja nie jest odpowiednio ustawiona lub filament pochłonął wilgoć. Zacznij od testu temperatury, a następnie sprawdź retrakcję i stan materiału.
Dlaczego PETG tworzy cienkie nitki?
PETG może łatwo wyciekać z dyszy w niektórych warunkach. Sprawdź temperaturę, retrakcję, wilgotność filamentu oraz czystość dyszy. Korzystaj z zaleceń producenta konkretnego materiału.
Czy wilgotny filament zawsze nitkuje?
Nie zawsze. Wilgoć może powodować nitkowanie, pęcherzyki i nierówne wytłaczanie, ale podobne objawy mogą wynikać z innych ustawień. Oceniaj cały wydruk i sprawdzaj kilka możliwych przyczyn.
Jaka temperatura dyszy zapobiega nitkowaniu?
Nie istnieje jedna temperatura odpowiednia dla wszystkich filamentów. Najlepiej zacząć od zakresu podanego przez producenta, a następnie wykonać test temperatury i wybrać ustawienie, które ogranicza nitkowanie bez pogorszenia jakości łączenia warstw.
Czy większa retrakcja zawsze oznacza mniej nitek?
Nie. Zbyt duża retrakcja może powodować przerwy w wytłaczaniu, zatykanie dyszy lub problemy z podawaniem materiału. Długość i prędkość należy dostosować do konstrukcji ekstrudera oraz rodzaju filamentu.
Jak szybko sprawdzić, czy filament jest wilgotny?
Zwróć uwagę na trzaski podczas wytłaczania, pęcherzyki i nierówną powierzchnię wydruku. Objawy te nie są jednak jednoznaczne. Jeśli podejrzewasz wilgoć, wysusz filament zgodnie z zaleceniami producenta i porównaj wynik.
🎯 Podsumowanie – jak skutecznie wyeliminować nitkowanie?
Nitkowanie filamentu nie musi oznaczać awarii drukarki. Najczęściej wynika z kilku możliwych przyczyn, które można zdiagnozować za pomocą prostych testów.
Jeżeli chcesz uzyskać czystsze wydruki, zapamiętaj pięć najważniejszych zasad:
- 🌡️ Sprawdź temperaturę dyszy i w razie potrzeby obniż ją stopniowo.
- ↔️ Dostosuj retrakcję do rodzaju ekstrudera i filamentu.
- 💧 Upewnij się, że materiał nie jest zawilgocony.
- 🐌 Sprawdź prędkość i przebieg ruchów jałowych.
- 🧹 Regularnie kontroluj czystość dyszy i stan hotendu.
Najlepsze efekty uzyskasz, zmieniając jeden parametr naraz i porównując rezultaty na niewielkim modelu testowym. Dzięki temu łatwiej znajdziesz ustawienia odpowiednie dla swojej drukarki oraz konkretnego materiału.
Wybór odpowiedniego materiału, jego właściwe przechowywanie i dopasowanie parametrów drukowania mają duży wpływ na jakość gotowych modeli.
Przed rozpoczęciem pracy sprawdź zalecenia producenta dotyczące temperatury dyszy, retrakcji i suszenia filamentu.

