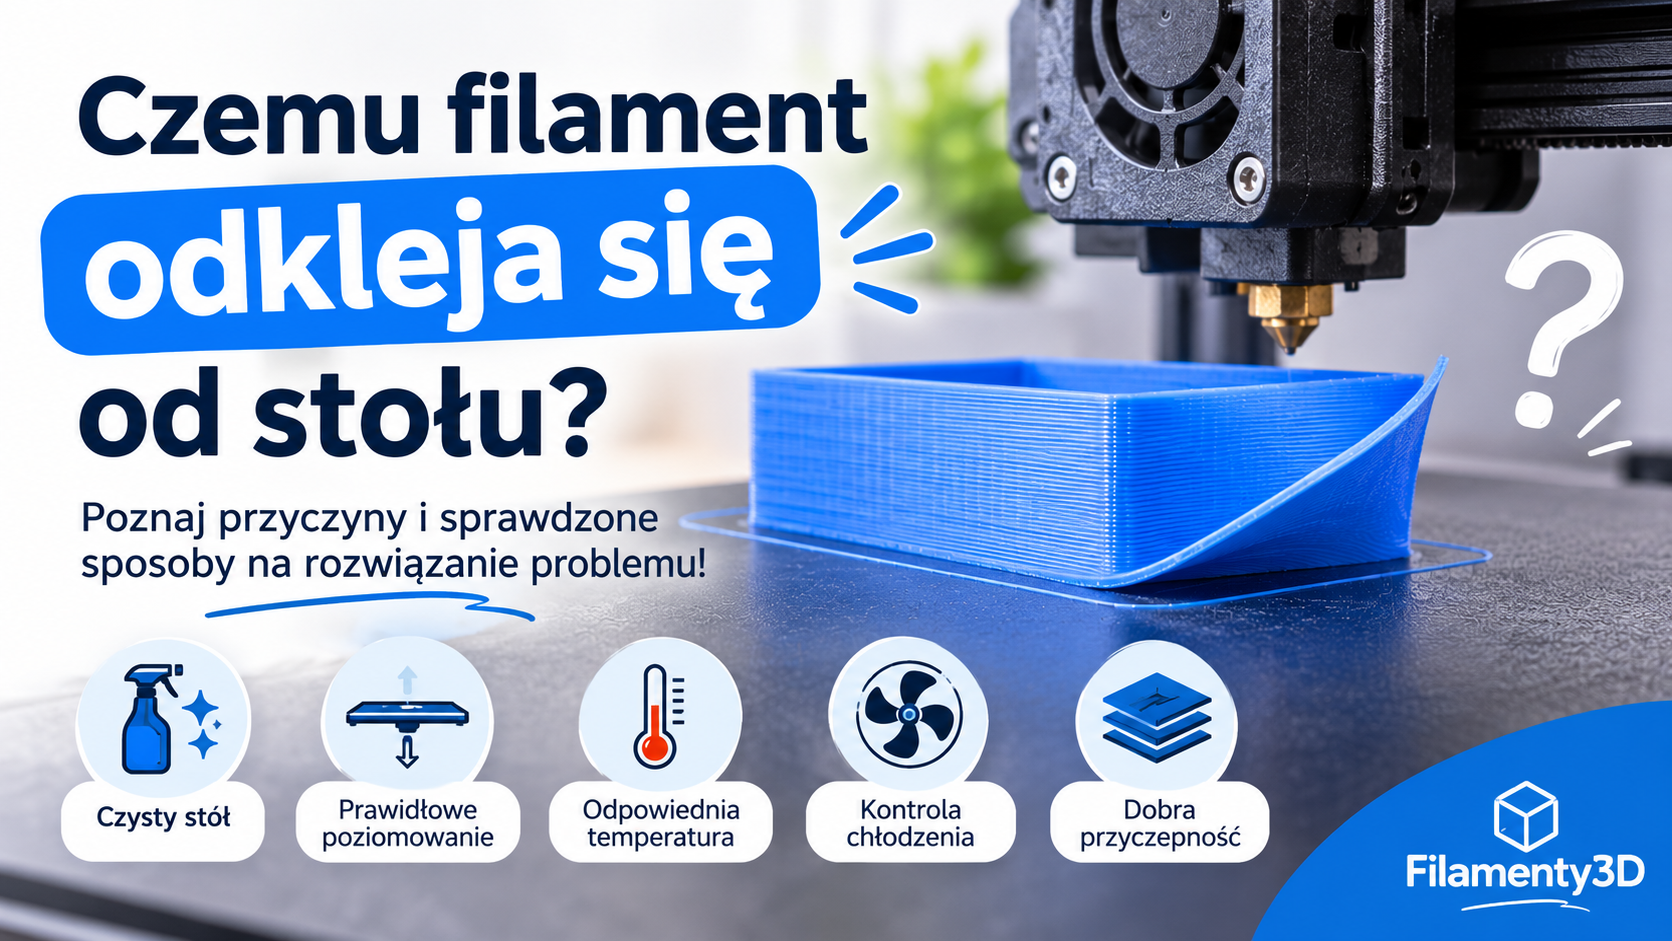
Filament odkleja się od stołu podczas drukowania, a narożniki modelu zaczynają się podwijać? To jeden z najczęstszych problemów w technologii druku 3D FDM. Nawet dobrze przygotowany model może zakończyć się niepowodzeniem, jeśli pierwsza warstwa nie będzie odpowiednio przylegać do powierzchni roboczej.
Dlaczego filament nie chce przykleić się do stołu? Czy winna jest temperatura, zabrudzona powierzchnia, nieprawidłowe poziomowanie, a może sam materiał? W tym poradniku wyjaśniamy najczęstsze przyczyny problemów z przyczepnością filamentu oraz pokazujemy, jak krok po kroku je rozwiązać.
🔍 Dlaczego filament odkleja się od stołu drukarki 3D?
Przyczepność filamentu do stołu, określana również jako adhezja, ma ogromne znaczenie dla powodzenia całego wydruku. Pierwsza warstwa stanowi fundament modelu. Jeżeli nie przylega prawidłowo, kolejne warstwy mogą powodować przesuwanie, podwijanie lub całkowite oderwanie wydruku.
Problem może pojawić się już na początku drukowania albo dopiero po kilkudziesięciu minutach pracy urządzenia. Warto rozróżnić te dwa przypadki, ponieważ często mają inne przyczyny.
- Filament nie przykleja się od pierwszej warstwy – najczęściej problem dotyczy zabrudzonego stołu, złego Z-offsetu, poziomowania lub temperatury.
- Wydruk przykleja się, ale po pewnym czasie odchodzi – przyczyną mogą być naprężenia termiczne, skurcz materiału, przeciągi lub niewłaściwe chłodzenie.
- Podwijają się tylko narożniki modelu – najczęściej mamy do czynienia ze zjawiskiem nazywanym warpingiem.
1. 🧼 Zabrudzony stół roboczy – najczęstsza przyczyna problemów
Jedną z najprostszych, a jednocześnie najczęściej pomijanych przyczyn słabej przyczepności filamentu jest zabrudzona powierzchnia stołu. Odciski palców, kurz, tłuszcz i pozostałości po poprzednich wydrukach mogą znacząco ograniczyć adhezję pierwszej warstwy.
Nawet niewielka ilość tłuszczu pozostawiona na powierzchni roboczej może sprawić, że filament nie będzie prawidłowo przylegał. Problem jest szczególnie widoczny podczas drukowania dużych modeli, których podstawa zajmuje znaczną część stołu.
Jak prawidłowo wyczyścić stół drukarki 3D?
- Jeżeli powierzchnia jest zdejmowana, zdejmij ją zgodnie z instrukcją producenta.
- W przypadku powierzchni dopuszczających mycie użyj ciepłej wody i niewielkiej ilości płynu do naczyń.
- Dokładnie opłucz i osusz powierzchnię.
- W razie potrzeby zastosuj alkohol izopropylowy (IPA), jeżeli producent powierzchni dopuszcza takie czyszczenie.
- Po wyczyszczeniu unikaj dotykania powierzchni palcami.
2. 📏 Nieprawidłowy Z-offset i poziomowanie stołu
Kolejną częstą przyczyną odklejania się filamentu jest nieprawidłowa odległość dyszy od stołu. Parametr Z-offset określa położenie dyszy względem powierzchni roboczej i ma bezpośredni wpływ na wygląd oraz przyczepność pierwszej warstwy.
Jeżeli dysza znajduje się zbyt wysoko, filament jest nakładany na powierzchnię bez odpowiedniego dociśnięcia. W rezultacie zamiast płaskich, przylegających do siebie linii powstają zaokrąglone nitki, które łatwo odrywają się od stołu.
Z kolei zbyt mała odległość dyszy może powodować nadmierne rozgniatanie filamentu, ograniczenie przepływu materiału, a nawet zarysowanie powierzchni roboczej.
Jak rozpoznać prawidłową pierwszą warstwę?
- ✅ Prawidłowo: linie filamentu są lekko spłaszczone, równomierne i dobrze przylegają do siebie.
- ❌ Dysza za wysoko: linie są zaokrąglone, luźne i występują między nimi widoczne przerwy.
- ❌ Dysza za nisko: filament jest nadmiernie rozgniatany, powierzchnia może być nierówna, a dysza może ocierać o wydruk.
Aby rozwiązać problem, wykonaj ponowną kalibrację stołu oraz sprawdź ustawienie Z-offset. Jeżeli drukarka posiada automatyczne poziomowanie, pamiętaj, że nie zastępuje ono prawidłowego ustawienia wysokości pierwszej warstwy.
3. 🌡️ Nieodpowiednia temperatura stołu roboczego
Temperatura stołu ma duży wpływ na przyczepność filamentu. Jeżeli powierzchnia jest zbyt zimna, materiał może zbyt szybko stygnąć i nie uzyskać odpowiedniej adhezji. Problem może być szczególnie widoczny podczas drukowania modeli o dużej powierzchni podstawy.
Nie oznacza to jednak, że im wyższa temperatura, tym lepiej. Zbyt wysoka temperatura może powodować deformacje pierwszej warstwy, nadmierne rozpływanie materiału i problemy z wymiarami modelu.
Jaką temperaturę stołu ustawić dla popularnych filamentów?
| Rodzaj filamentu | Orientacyjna temperatura stołu | Ważne informacje |
|---|---|---|
| PLA | 50–60°C | Materiał stosunkowo łatwy w drukowaniu. |
| PETG | 70–85°C | Ważna jest również odpowiednia powierzchnia i ochrona stołu przed zbyt silną adhezją. |
| ABS | 90–110°C | Wymaga stabilnych warunków termicznych i ograniczenia przeciągów. |
| ASA | 90–110°C | Wskazana stabilna temperatura otoczenia i ograniczenie skurczu. |
| TPU | 30–60°C | Temperatura zależy od konkretnego rodzaju elastycznego materiału. |
Podane wartości są orientacyjne. Dokładne temperatury mogą różnić się w zależności od producenta, konkretnego wariantu filamentu, drukarki i zastosowanej powierzchni roboczej.
Jeżeli filament nie trzyma się stołu, spróbuj zmienić temperaturę o 5°C i wykonaj wydruk testowy. Pamiętaj, aby nie przekraczać zakresu zalecanego przez producenta materiału i drukarki.
4. 💨 Zbyt intensywne chłodzenie i przeciągi – problem z warpingiem
Czy zdarzyło Ci się, że pierwsza warstwa wyglądała idealnie, ale po kilkunastu minutach narożniki wydruku zaczęły unosić się do góry? W takiej sytuacji przyczyną może być warping.
Warping to zjawisko polegające na odkształcaniu się wydruku na skutek naprężeń powstających podczas chłodzenia materiału. Tworzywo kurczy się w miarę stygnięcia, a powstające naprężenia mogą być na tyle duże, że pokonują siłę przyczepności pierwszej warstwy do stołu.
Problem szczególnie często występuje przy materiałach o większym skurczu, takich jak ABS i ASA. Może jednak pojawić się również podczas drukowania PLA i PETG, zwłaszcza przy dużych modelach.
Jak ograniczyć warping?
- Unikaj przeciągów i gwałtownych zmian temperatury otoczenia.
- Dostosuj chłodzenie wydruku do rodzaju filamentu.
- Utrzymuj stabilną temperaturę stołu.
- Przy ABS i ASA rozważ drukowanie w odpowiednio przygotowanej komorze.
- Stosuj funkcję Brim, która zwiększa powierzchnię styku modelu ze stołem.
- W przypadku dużych modeli rozważ zaokrąglenie narożników podstawy, jeżeli pozwala na to konstrukcja projektu.
5. 🐌 Zbyt duża prędkość drukowania pierwszej warstwy
Pierwsza warstwa wymaga szczególnej uwagi. Jeżeli drukarka porusza się zbyt szybko, filament może nie uzyskać odpowiedniego kontaktu z powierzchnią roboczą. Może to prowadzić do nierównomiernego układania materiału i utraty przyczepności.
Dobrym punktem wyjścia jest ustawienie prędkości pierwszej warstwy na poziomie około 15–25 mm/s. W wielu przypadkach wolniejsze drukowanie pozwala uzyskać lepszą jakość i stabilność pierwszej warstwy.
Jakie ustawienia sprawdzić w slicerze?
- Prędkość pierwszej warstwy.
- Wysokość pierwszej warstwy.
- Szerokość linii pierwszej warstwy.
- Przepływ materiału (Flow).
- Temperaturę dyszy i stołu.
Warto również sprawdzić, czy dysza nie jest częściowo zatkana. Nieprawidłowy przepływ materiału może powodować przerwy w pierwszej warstwie, które osłabiają jej przyczepność.
6. 🧲 Nieodpowiednia powierzchnia robocza dla danego filamentu
Nie każda powierzchnia stołu zapewnia taką samą przyczepność dla wszystkich materiałów. Wybór odpowiedniej powierzchni ma znaczenie zarówno dla jakości wydruku, jak i łatwości zdejmowania gotowego modelu.
Jednym z popularnych rozwiązań są powierzchnie PEI, dostępne w wersjach gładkich i teksturowanych. Sprawdzają się przy wielu popularnych filamentach, ale należy pamiętać o różnicach w przyczepności.
- PLA: zwykle dobrze współpracuje z gładkim i teksturowanym PEI.
- PETG: często dobrze sprawdza się na teksturowanym PEI. Na niektórych gładkich powierzchniach może przywierać zbyt mocno, dlatego potrzebna bywa odpowiednia warstwa separująca.
- ABS: wymaga powierzchni odpowiedniej do wyższych temperatur i zapewniającej dobrą adhezję.
- ASA: podobnie jak ABS potrzebuje stabilnych warunków drukowania i odpowiednio dobranej powierzchni.
- TPU: wymaga sprawdzenia kompatybilności materiału z powierzchnią, ponieważ niektóre kombinacje mogą powodować bardzo silne przyleganie.
7. 🧵 Czy wilgotny filament może powodować odklejanie od stołu?
Wilgoć w filamencie to kolejny czynnik, który może negatywnie wpływać na jakość drukowania 3D. Materiały takie jak PETG, TPU, PA (nylon) czy niektóre filamenty techniczne są bardziej podatne na pochłanianie wilgoci z otoczenia.
Wilgotny materiał może powodować:
- charakterystyczne trzaski podczas wytłaczania,
- powstawanie pęcherzyków i nierówności,
- zwiększone nitkowanie (stringing),
- nierównomierne wytłaczanie filamentu,
- pogorszenie jakości powierzchni wydruku.
Wilgoć nie jest jednak typową pierwszą przyczyną odklejania się pierwszej warstwy. Jeżeli masz problem z przyczepnością, najpierw sprawdź stół, Z-offset i temperaturę. Jeżeli jednocześnie zauważasz oznaki zawilgocenia, warto wysuszyć filament zgodnie z zaleceniami jego producenta.
8. 🛠️ Brim, Raft i Skirt – jak poprawić przyczepność wydruku?
Jeżeli podstawowe ustawienia drukarki są prawidłowe, ale model nadal ma tendencję do odklejania się, warto wykorzystać dodatkowe funkcje dostępne w slicerze.
Brim – dodatkowy margines wokół modelu
Brim to dodatkowe obrysy drukowane bezpośrednio wokół podstawy modelu. Zwiększają powierzchnię styku z platformą roboczą i pomagają utrzymać narożniki na miejscu.
To szczególnie przydatne rozwiązanie przy modelach o niewielkiej podstawie, cienkich elementach oraz wydrukach podatnych na warping.
Raft – dodatkowa podstawa pod wydruk
Raft to specjalna, wielowarstwowa podstawa drukowana pod całym modelem. Może pomóc w przypadku trudnych powierzchni styku i problematycznych wydruków.
Należy jednak pamiętać, że raft zwiększa zużycie filamentu, wydłuża czas drukowania i może pogorszyć jakość dolnej powierzchni modelu.
Skirt – kontrola przed rozpoczęciem drukowania
Skirt to obrys drukowany wokół modelu, ale niepołączony z jego podstawą. Nie zwiększa bezpośrednio przyczepności wydruku, jednak pomaga sprawdzić przepływ filamentu i przygotować dyszę przed rozpoczęciem drukowania właściwego modelu.
| Funkcja | Zwiększa przyczepność? | Najlepsze zastosowanie |
|---|---|---|
| Brim | Tak | Podwijające się narożniki i mała powierzchnia podstawy. |
| Raft | Tak | Trudne modele i problemy z powierzchnią styku. |
| Skirt | Nie bezpośrednio | Kontrola przepływu filamentu przed drukowaniem. |
🔧 Checklista: co zrobić, gdy filament nie trzyma się stołu?
Jeśli nie wiesz, od czego zacząć, skorzystaj z poniższej listy kontrolnej. Wykonuj poszczególne czynności po kolei, aby znaleźć rzeczywistą przyczynę problemu.
| Krok | Co sprawdzić? | Co zrobić? |
|---|---|---|
| 1 | Czystość stołu | Usuń tłuszcz, kurz i pozostałości filamentu. |
| 2 | Poziomowanie | Wykonaj kalibrację stołu. |
| 3 | Z-offset | Sprawdź odległość dyszy od powierzchni. |
| 4 | Temperatura | Dopasuj temperaturę stołu do filamentu. |
| 5 | Prędkość | Zmniejsz prędkość pierwszej warstwy. |
| 6 | Chłodzenie | Sprawdź ustawienia wentylatora i przeciągi. |
| 7 | Powierzchnia | Sprawdź kompatybilność stołu z materiałem. |
| 8 | Brim | Dodaj dodatkowy obrys, jeżeli model tego wymaga. |
❓ Najczęściej zadawane pytania – odklejanie filamentu od stołu
Dlaczego PLA odkleja się od stołu podczas drukowania?
Najczęściej przyczyną jest zabrudzona powierzchnia, nieprawidłowy Z-offset, niewłaściwa temperatura stołu lub zbyt szybkie drukowanie pierwszej warstwy. Zacznij od wyczyszczenia stołu i wykonania testu pierwszej warstwy.
Dlaczego PETG nie przykleja się do stołu?
Przyczyną może być nieodpowiednia temperatura, zbyt duża odległość dyszy od stołu lub zabrudzona powierzchnia. Sprawdź również, czy wybrana powierzchnia robocza jest odpowiednia do drukowania PETG.
Dlaczego wydruk odkleja się dopiero po kilku godzinach?
Najczęściej jest to związane z narastaniem naprężeń termicznych podczas chłodzenia kolejnych warstw. Sprawdź stabilność temperatury otoczenia, chłodzenie oraz przyczepność pierwszej warstwy. W przypadku dużych modeli pomocny może być Brim.
Co zrobić, gdy podwijają się narożniki wydruku?
To typowy objaw warpingowania. Spróbuj zastosować Brim, ograniczyć przeciągi, ustabilizować temperaturę otoczenia i dopasować chłodzenie do rodzaju filamentu.
Czy klej w sztyfcie pomaga w przyczepności filamentu?
Tak, odpowiedni klej może poprawić przyczepność na niektórych powierzchniach. Może również pełnić funkcję warstwy separującej, np. podczas drukowania PETG na określonych gładkich powierzchniach. Zawsze sprawdź zalecenia producenta stołu.
Jaka temperatura stołu jest najlepsza dla PLA?
Dla wielu filamentów PLA dobrym punktem wyjścia jest temperatura 50–60°C. Dokładne ustawienie zależy jednak od producenta materiału, drukarki oraz powierzchni roboczej.
Czy można drukować bez podgrzewanego stołu?
Tak, niektóre filamenty PLA można drukować na niepodgrzewanej powierzchni, jeśli zapewnia ona odpowiednią przyczepność. Podgrzewany stół zazwyczaj ułatwia jednak uzyskanie stabilnej pierwszej warstwy.
Dlaczego filament przykleja się tylko na środku stołu?
Może to wskazywać na problem z poziomowaniem, geometrią powierzchni roboczej lub kalibracją automatycznego poziomowania. Sprawdź siatkę pomiarową stołu (bed mesh) i ustawienie Z-offset.
🎯 Podsumowanie – jak zapobiec odklejaniu filamentu od stołu?
Odklejanie się filamentu od stołu nie musi oznaczać poważnej awarii drukarki 3D. W większości przypadków problem można rozwiązać poprzez odpowiednią kalibrację, czyszczenie powierzchni i dopasowanie parametrów drukowania.
Najważniejsze zasady, o których warto pamiętać:
- 🧼 Regularnie czyść powierzchnię roboczą.
- 📏 Dbaj o prawidłowe poziomowanie stołu i Z-offset.
- 🌡️ Ustaw temperaturę odpowiednią dla konkretnego filamentu.
- 💨 Kontroluj chłodzenie i unikaj przeciągów.
- 🐌 Nie drukuj pierwszej warstwy zbyt szybko.
- 🧲 Dobieraj powierzchnię roboczą do rodzaju materiału.
- 🛠️ W razie potrzeby korzystaj z Brim lub Raft.
Pamiętaj, że dobry wydruk 3D zaczyna się od prawidłowej pierwszej warstwy. Poświęcenie kilku minut na sprawdzenie ustawień może zaoszczędzić wiele godzin nieudanych prób.
Wybór właściwego materiału ma ogromne znaczenie dla jakości, trwałości i wyglądu gotowych modeli. Przed rozpoczęciem drukowania sprawdź zalecenia producenta dotyczące temperatury, chłodzenia i przechowywania filamentu.
Poznaj ofertę filamentów dostępnych w naszym sklepie i wybierz materiał dopasowany do swoich projektów.

